-
Thông tin E-mail
248693695@qq.com
-
Điện thoại
15268032526
-
Địa chỉ
Khu công nghiệp Lingang, thị trấn Shuangqiao, quận Dinghai, thành phố Chu Sơn, tỉnh Chiết Giang
Danh mục sản phẩm
ZhouShan Jingkha Máy móc Sản xuất Công ty TNHH
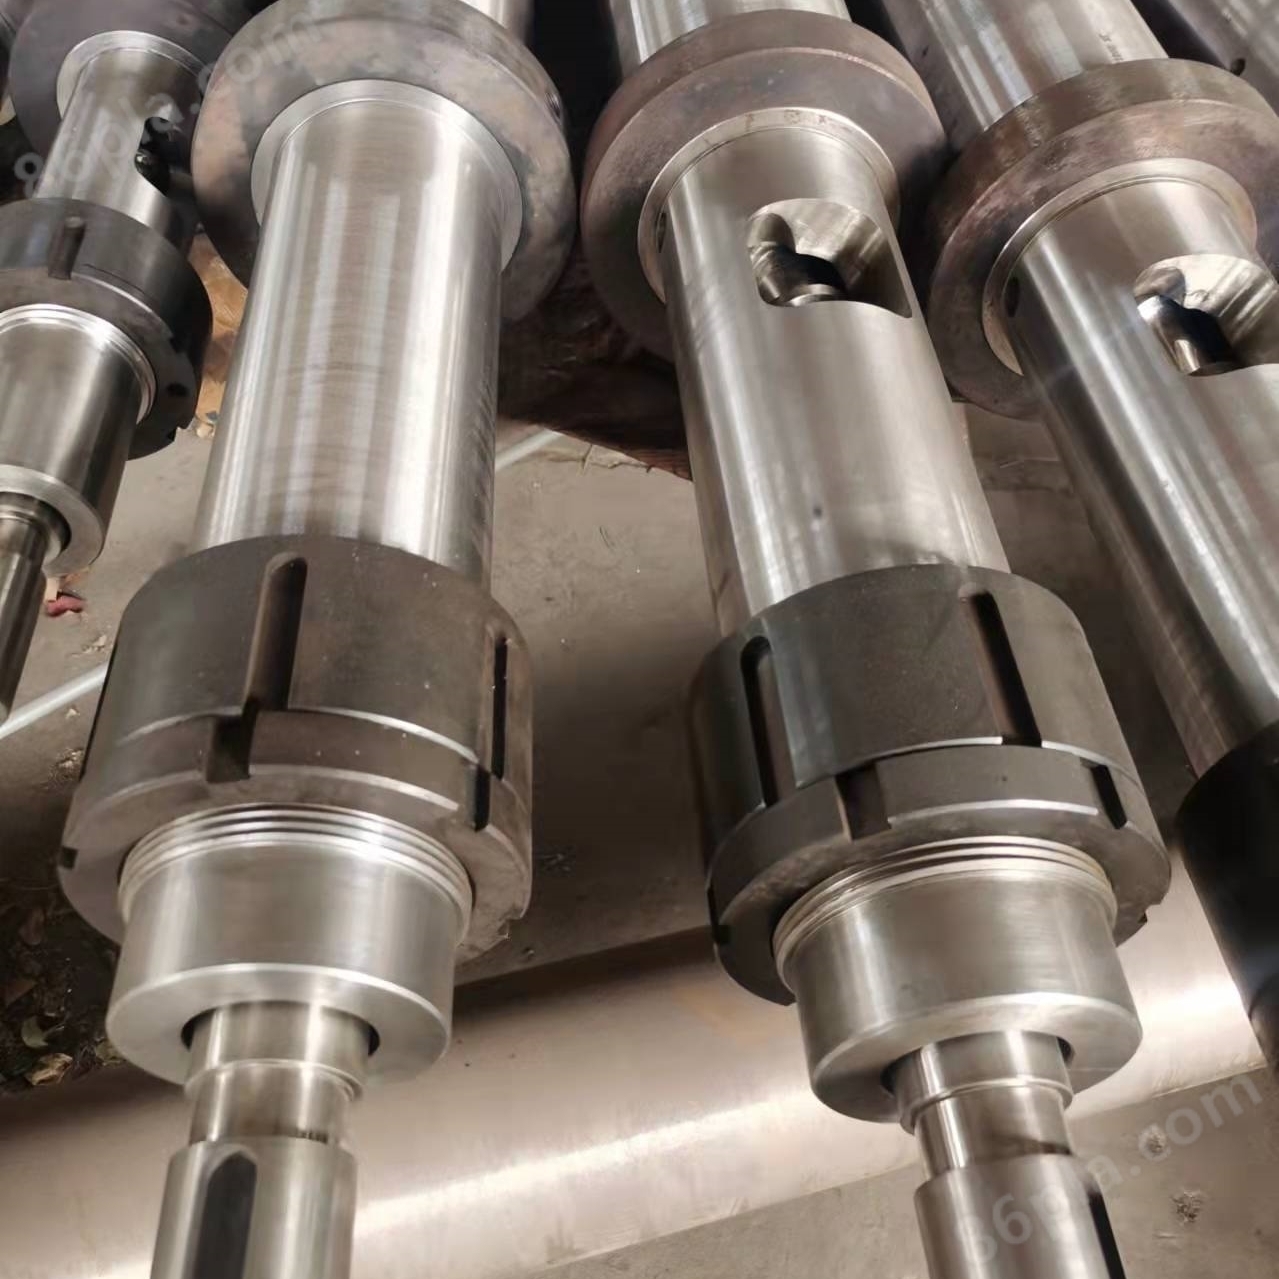
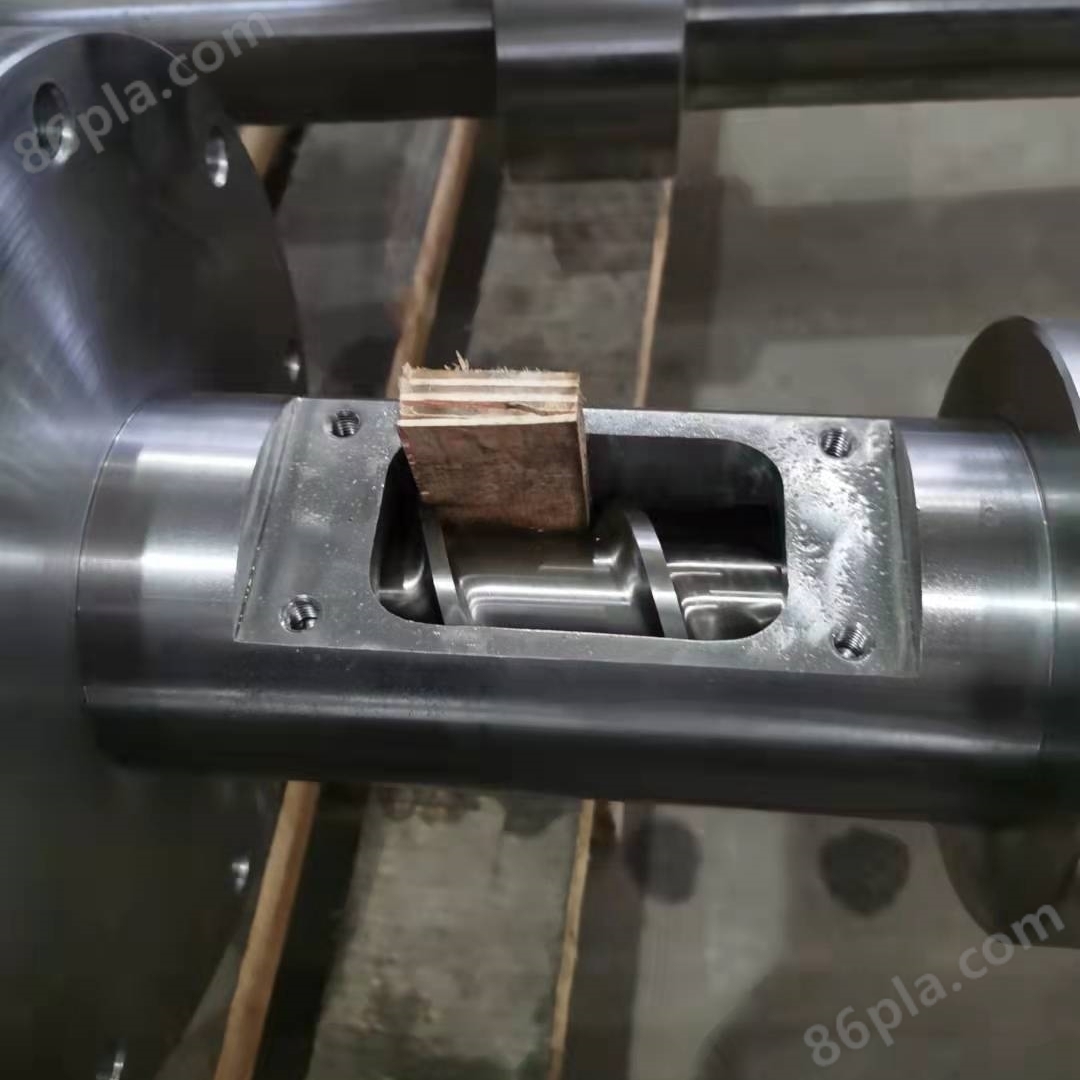
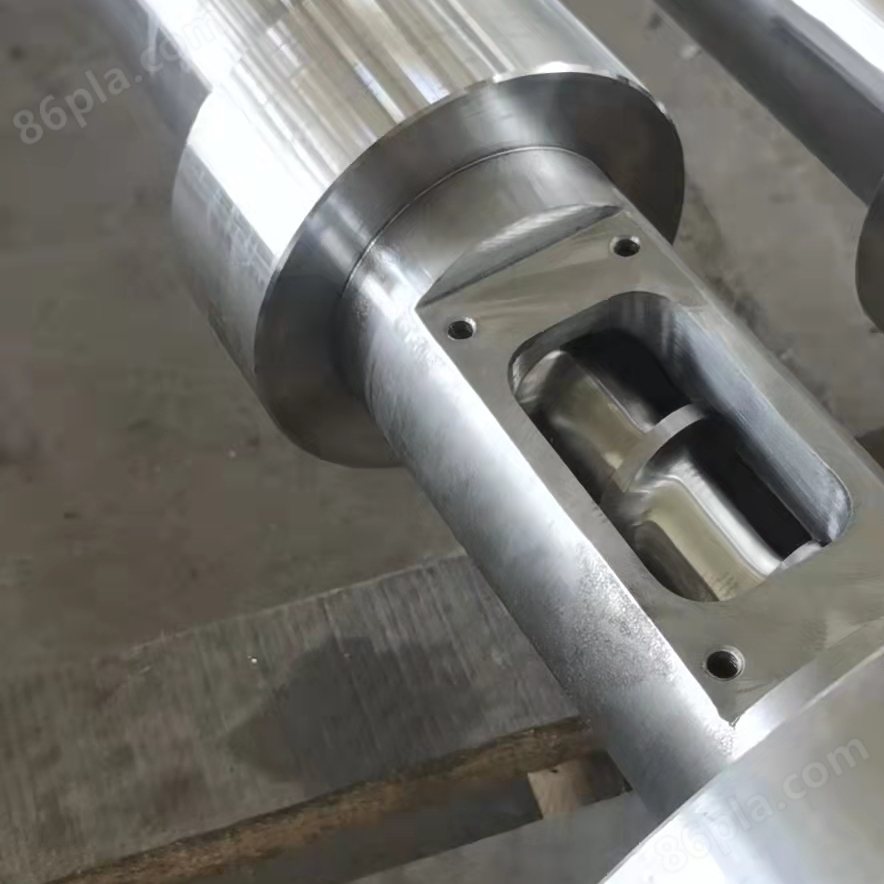
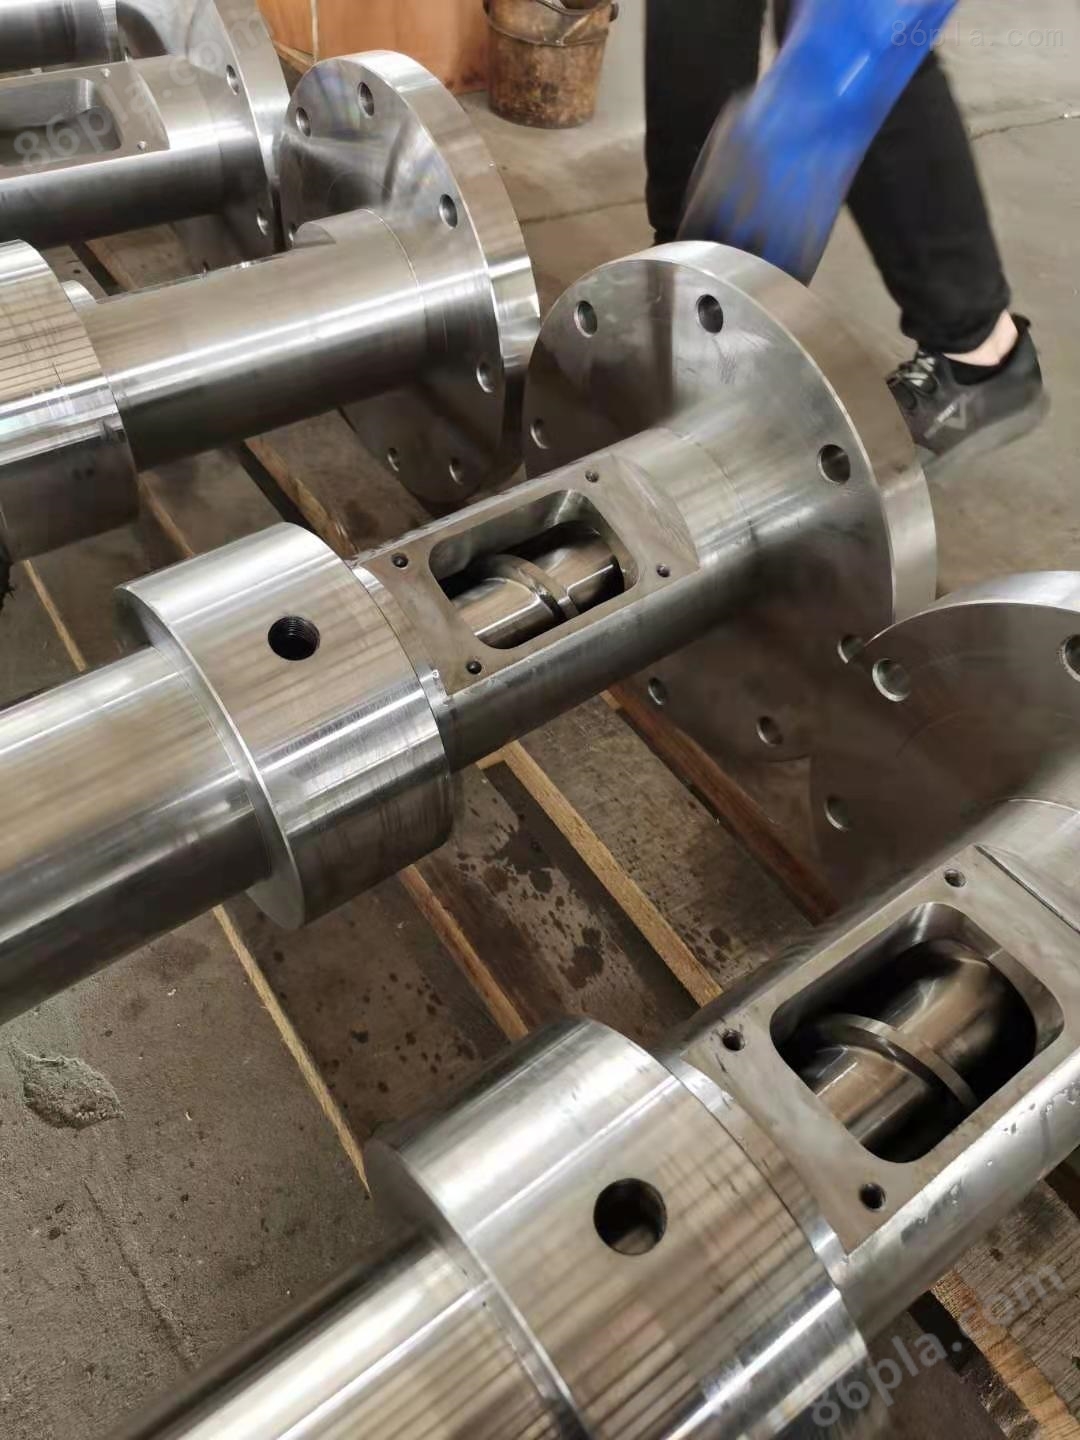
Thùng máy hợp kim đôi
Có thể đàm phánCập nhật vào03/01
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
Hộp mực máy hợp kim đôi được làm bằng hợp kim niken cao cộng với cacbua vonfram công thức đặc biệt. Nó có đặc tính chống mài mòn, chống ăn mòn, chịu nhiệt độ cao và chịu áp lực cao;
Chi tiết sản phẩm
Thùng máy hợp kim đôiTính năng:
1, sản xuất vít nên được lựa chọn để mặc sức đề kháng, làm việc trong môi trường nhiệt độ cao ít biến dạng thép hợp kim sản xuất, sau khi hoàn thiện vít bề mặt làm việc nên mặc sức đề kháng, ăn mòn, do đó, phần ren vít nên được xử lý bằng nitriding và mạ crôm cứng lớp, độ cứng là 700-800HV.
2. Khi máy kiểm tra không khí, chú ý rằng vít không thể được vận chuyển bằng đường hàng không trong một thời gian dài; Khi vận hành thử, thời gian vận chuyển hàng không phải là hơn 3 phút.
3, gấp dỡ vít, nói chung có thể đẩy vít từ phía sau hoặc kéo vít bằng công cụ.
4. Sau khi làm sạch vít và các bộ phận kết nối với nó, cần kiểm tra các bề mặt làm việc có vết trầy xước và ma sát hay không. Xuất hiện vết thương nhẹ, áp dụng vải cát mịn hoặc đá dầu để sửa chữa.
5, bề mặt làm việc của vít xuất hiện mài mòn nghiêm trọng, rãnh vết sẹo sâu hơn, nên phân tích và điều tra nguyên nhân thiệt hại, khắc phục sự cố, để tránh tái xuất hiện hiện tượng tương tự, sau đó xử lý vết thương mòn. Nếu ốc vít và thùng máy bị mòn tương đối nghiêm trọng, trước tiên bạn nên kiểm tra khoảng cách phối hợp của hai phần không thực sự là bao nhiêu, nếu vượt quá nhiều quy định tiêu chuẩn, bạn nên thay thế ốc vít tại thời điểm này.
6. Khi lắp ráp vít, bề mặt kết hợp với các bộ phận khác nên được phủ một lớp mỡ chịu nhiệt molybdenum disulfide để tạo điều kiện tháo dỡ tiếp theo.
7. Tạm thời không dùng vít, sau khi xử lý sạch bề mặt nên bôi một lớp dầu bảo vệ, bọc kỹ và treo ở nơi khô ráo thông gió.
Thùng máy hợp kim đôiLưu ý
a、 Sau khi thùng máy đùn nóng lên thì tháo vòi phun, đầu nối thùng máy, lấy ốc vít ra. Dùng lưới đồng quét sạch vách trong ống máy, lại dùng vải buộc vào gậy gỗ dài lau sạch lỗ trong ống máy, dùng phương pháp quang chiếu kiểm tra vách trong sạch sẽ và tổn thương.
b、 Ngoài việc kiểm traThùng máy đùnTường bên trong có sạch sẽ và không trầy xước bên ngoài hay không, cũng nên kiểm tra tình trạng hao mòn. Phương pháp của nó là giảm xi lanh xuống nhiệt độ phòng và sử dụng dụng cụ đo xi lanh để đo đa điểm từ đầu phía trước của xi lanh đến xung quanh miệng phễu. Khoảng cách có thể gấp 3 đến 5 lần đường kính bên trong. Khi mài mòn nghiêm trọng, thùng nặng có thể được xem xét và tăng kích thước của vít tương ứng.