-
Thông tin E-mail
564481047@qq.com
-
Điện thoại
13706223809
-
Địa chỉ
Nơi giao nhau giữa đường Tân Ngũ Thụ Tùng và đường Tân 204, thị trấn Lạc Dư, thành phố Trương Gia Cảng, tỉnh Giang Tô
Danh mục sản phẩm
Công ty TNHH Công nghệ Máy móc Zhangjiagang Huade
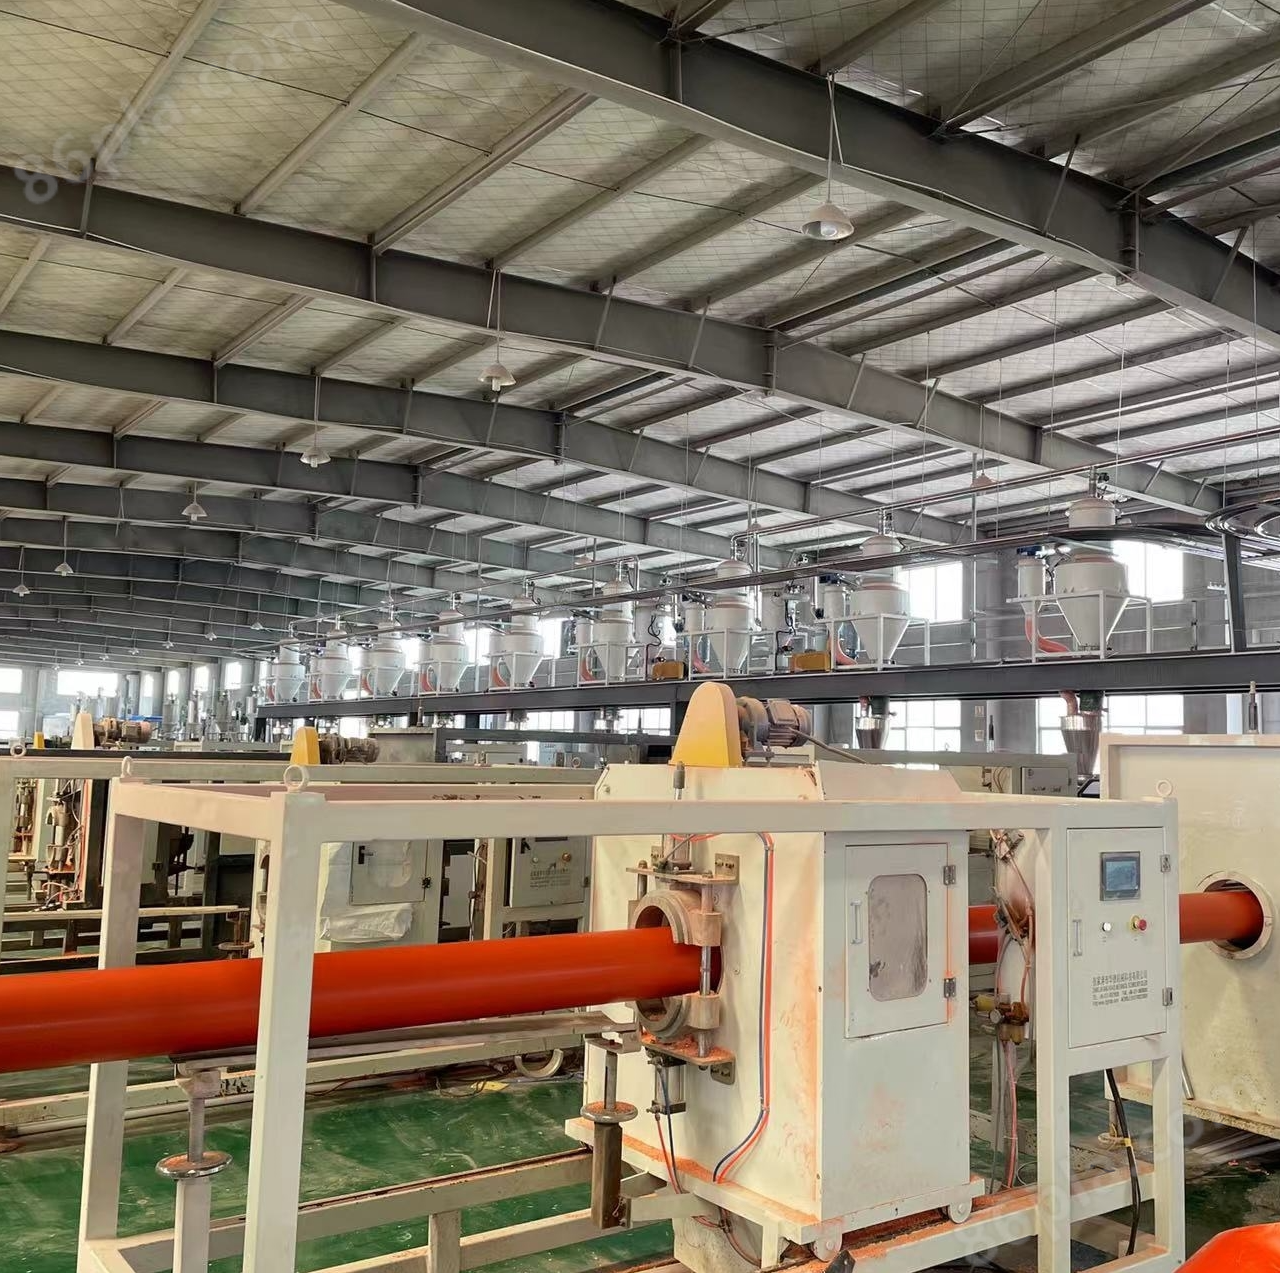
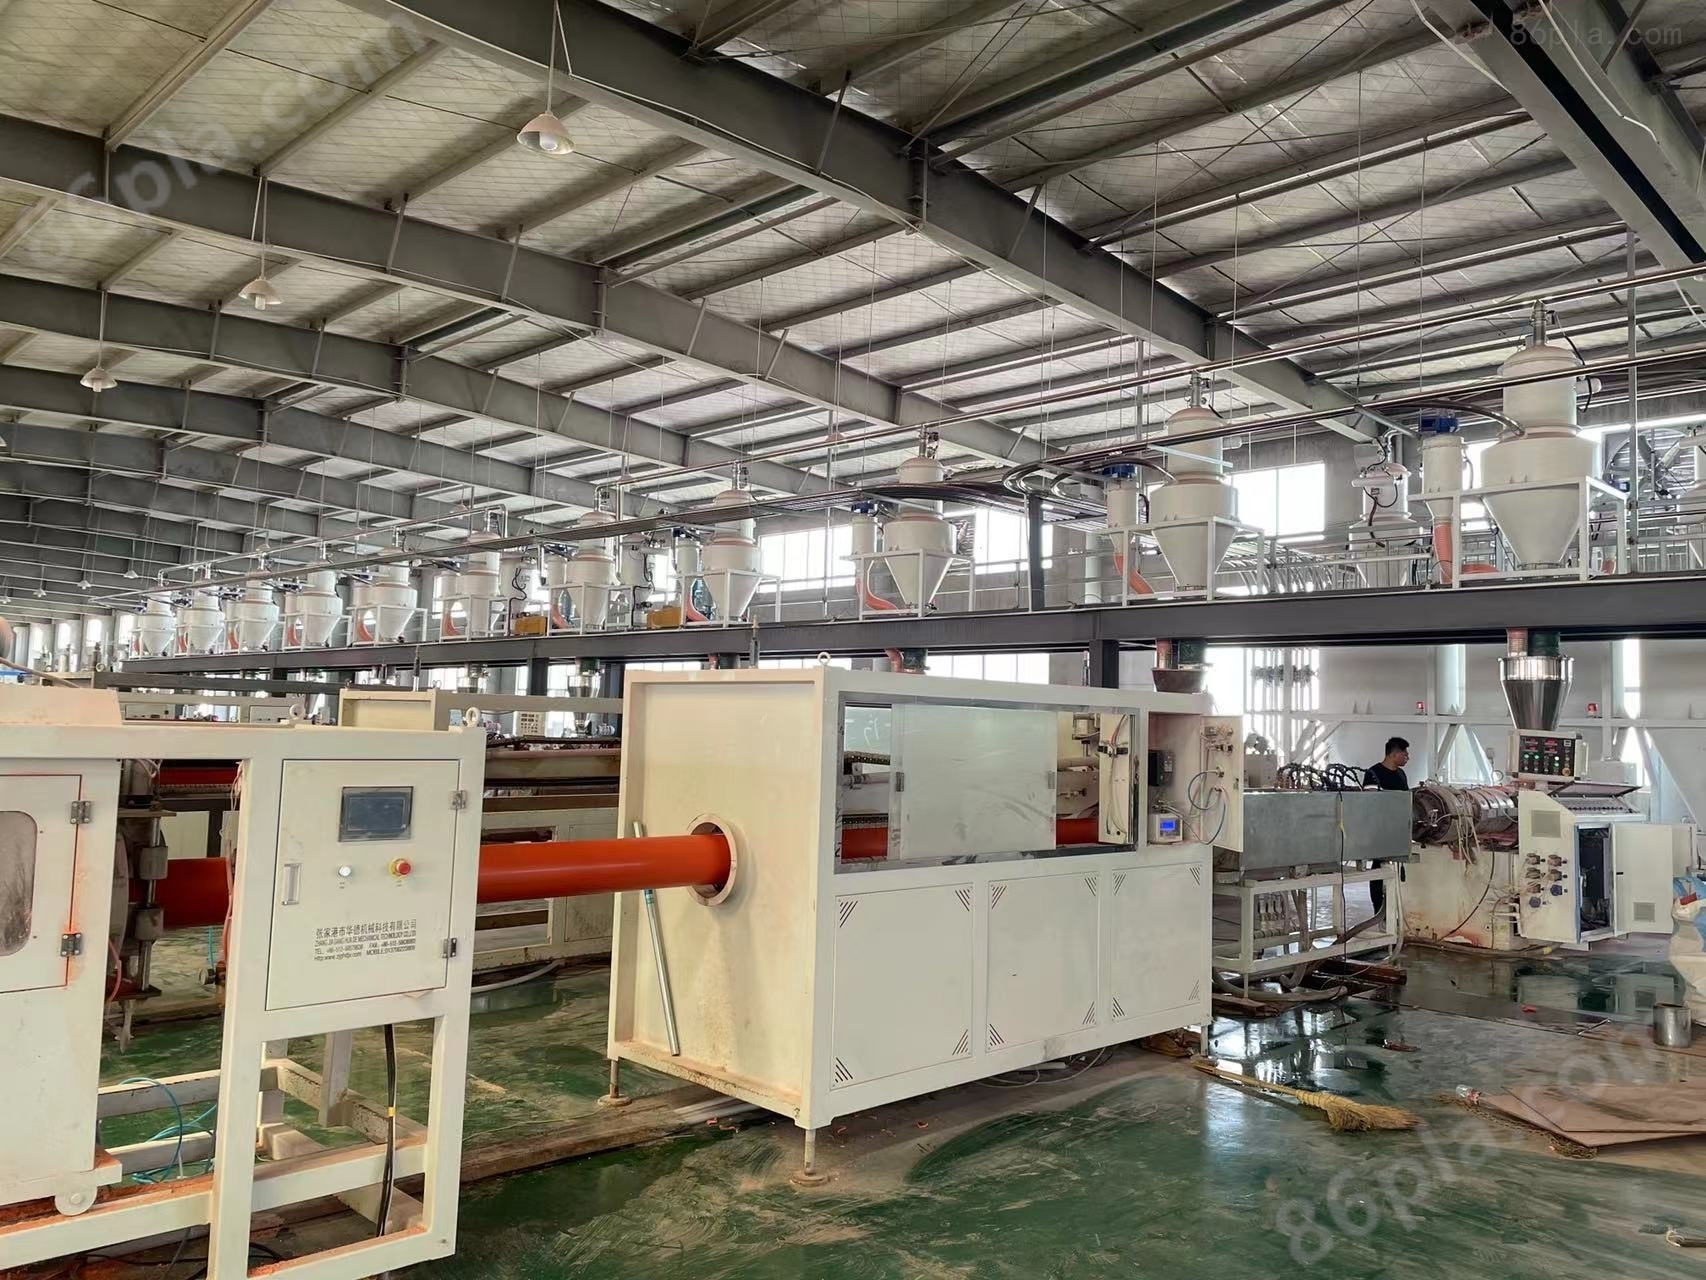
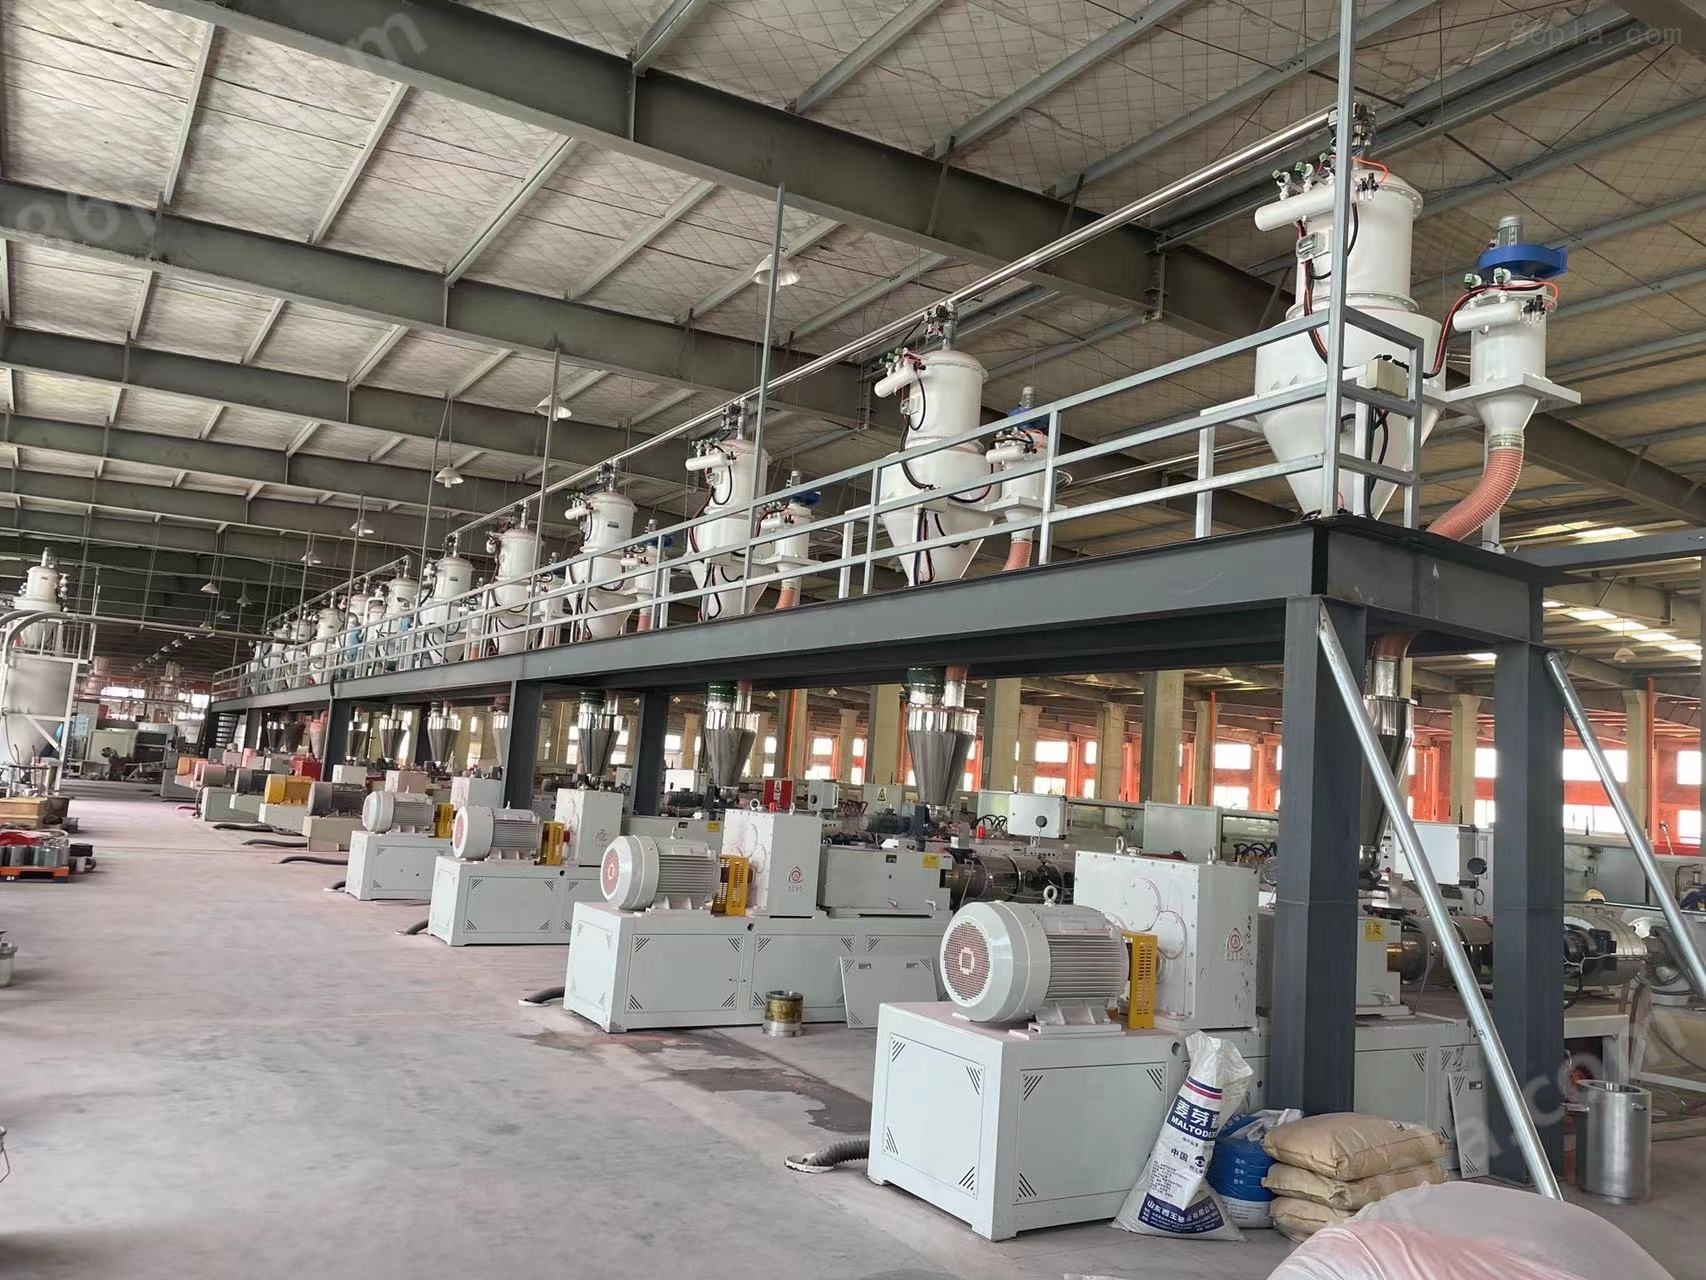
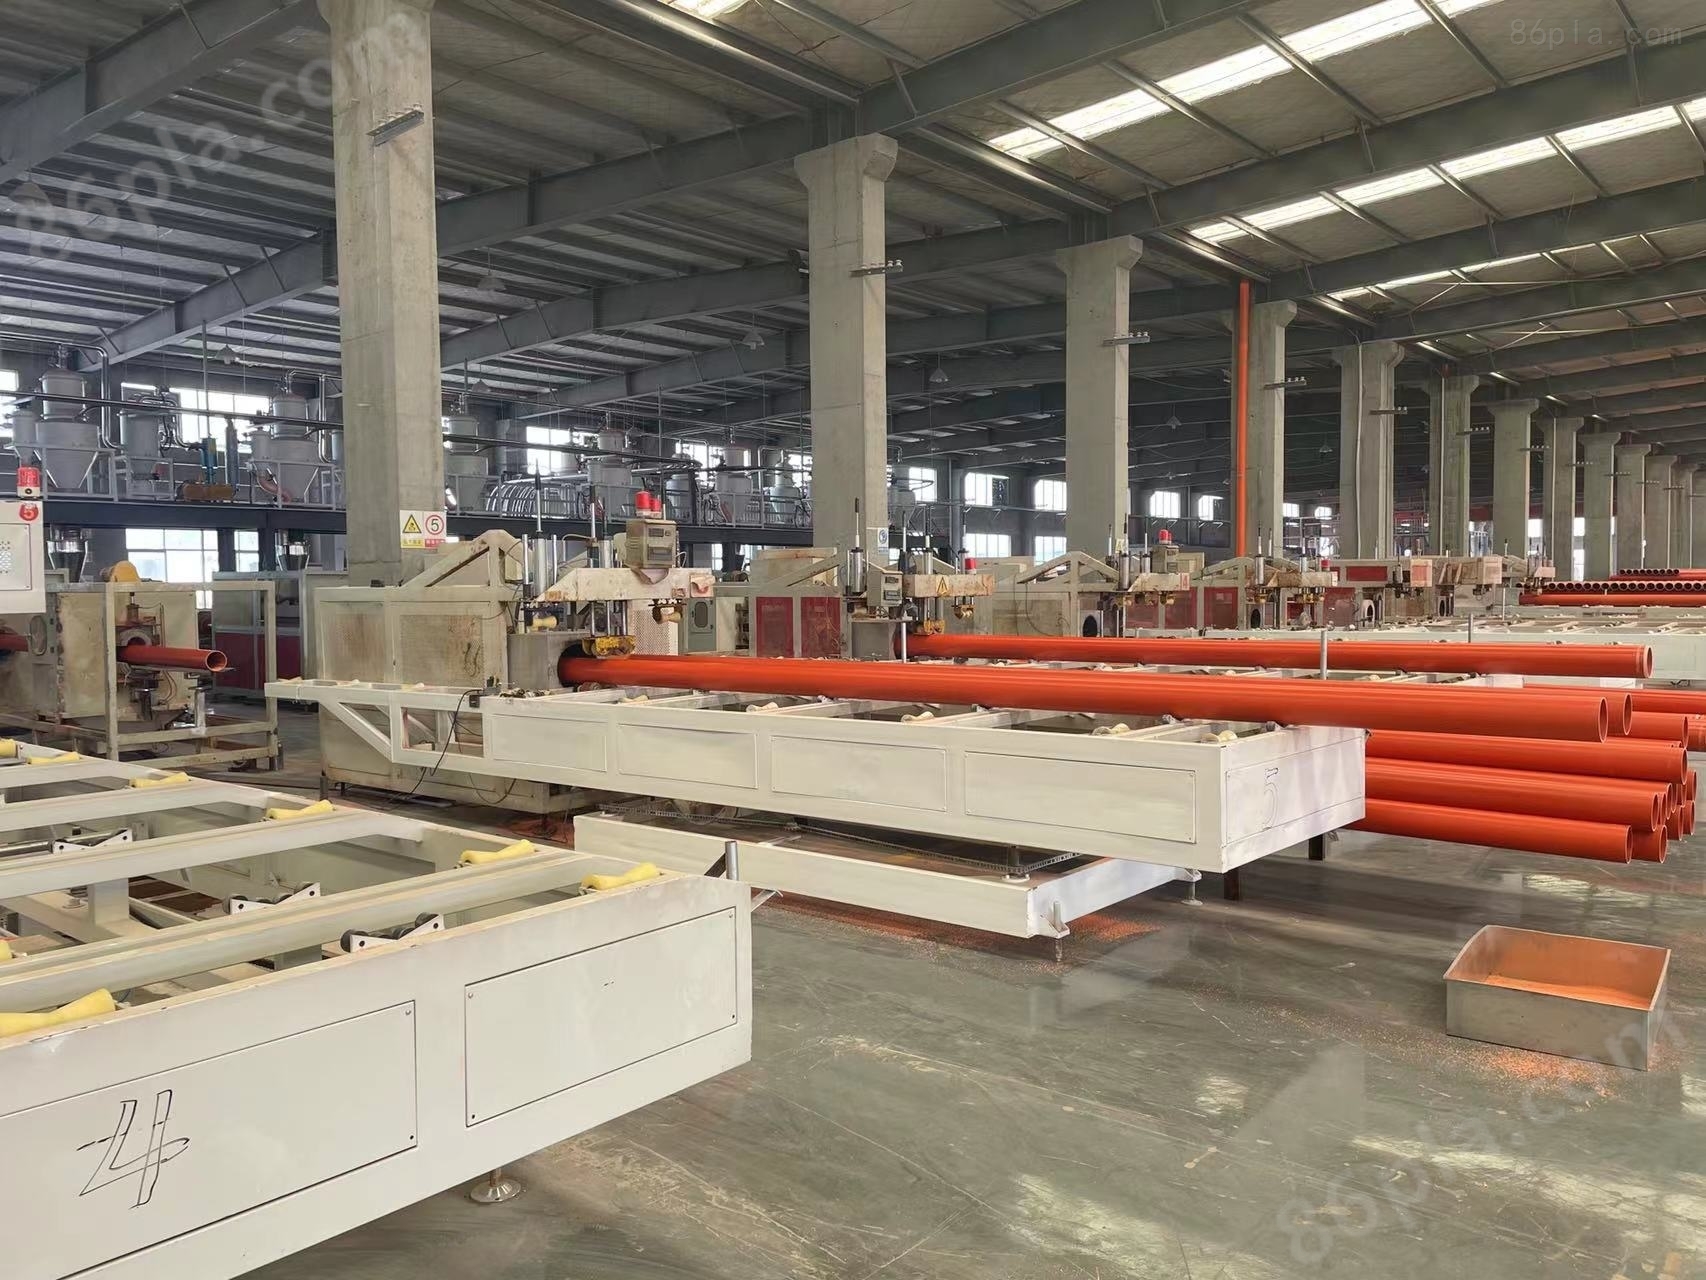
Dây chuyền ép đùn ống PVC công nghiệp
Có thể đàm phánCập nhật vào01/17
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
Dây chuyền ép đùn ống nhựa PVC công nghiệp chủ yếu được sử dụng để sản xuất ống nhựa PVC cho nước cấp nông nghiệp, nước cấp liệu xây dựng, cáp điện và các khía cạnh khác và đường kính ống khác nhau, độ dày của tường.
Chi tiết sản phẩm
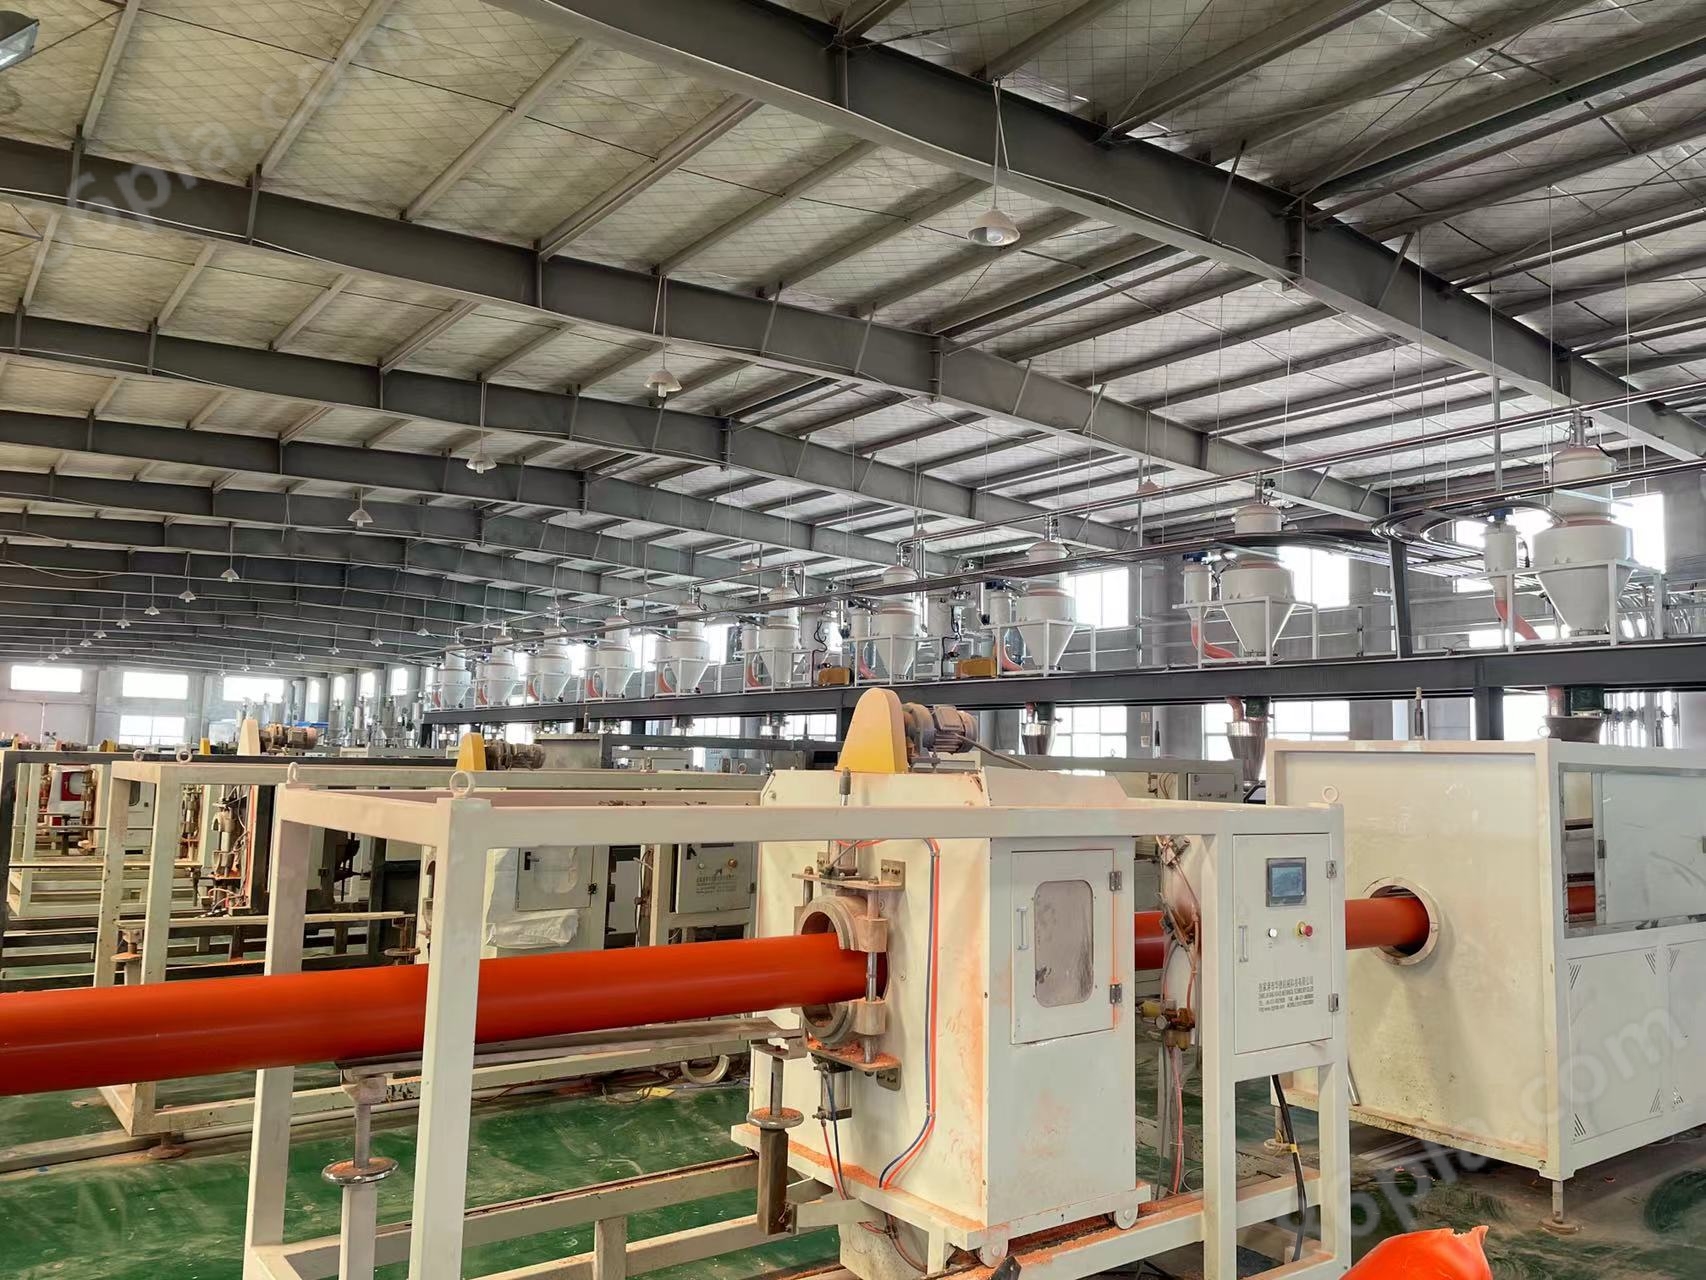
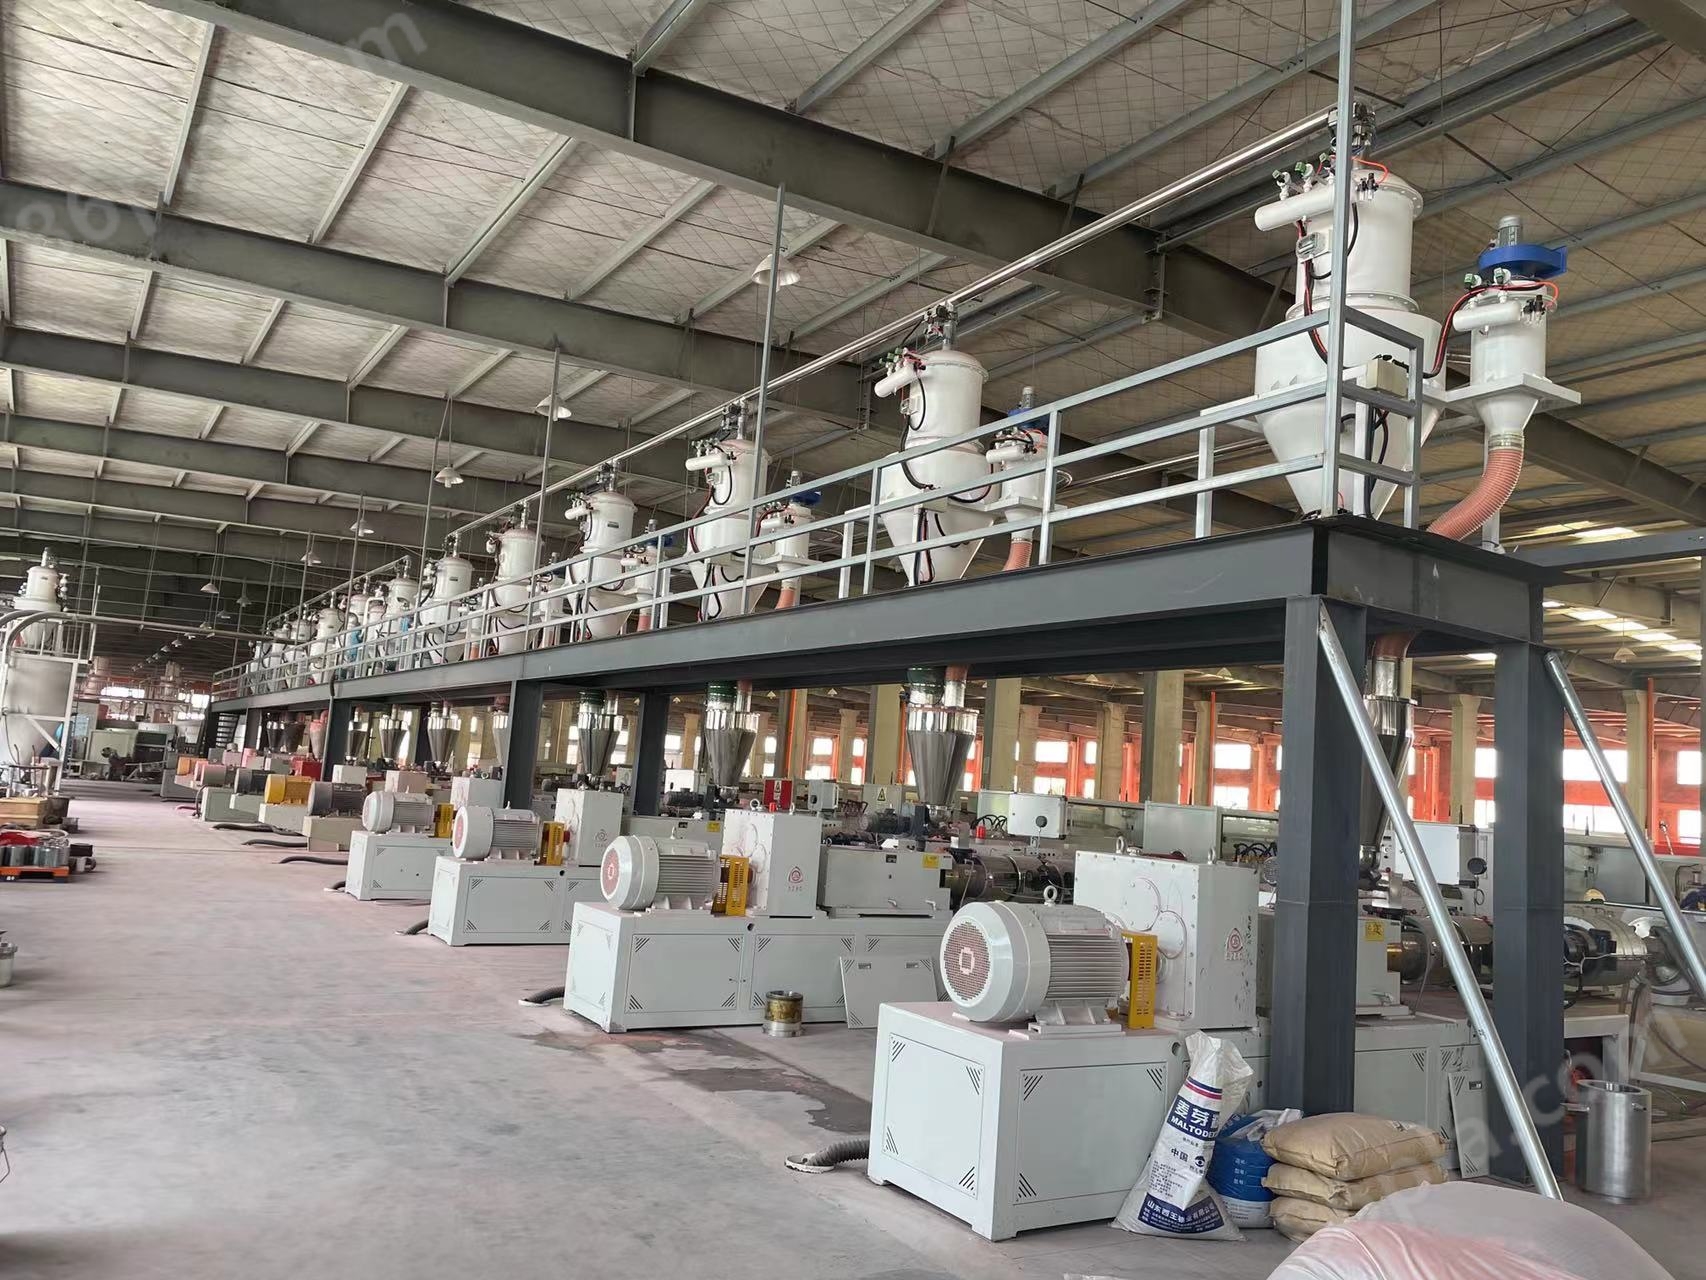
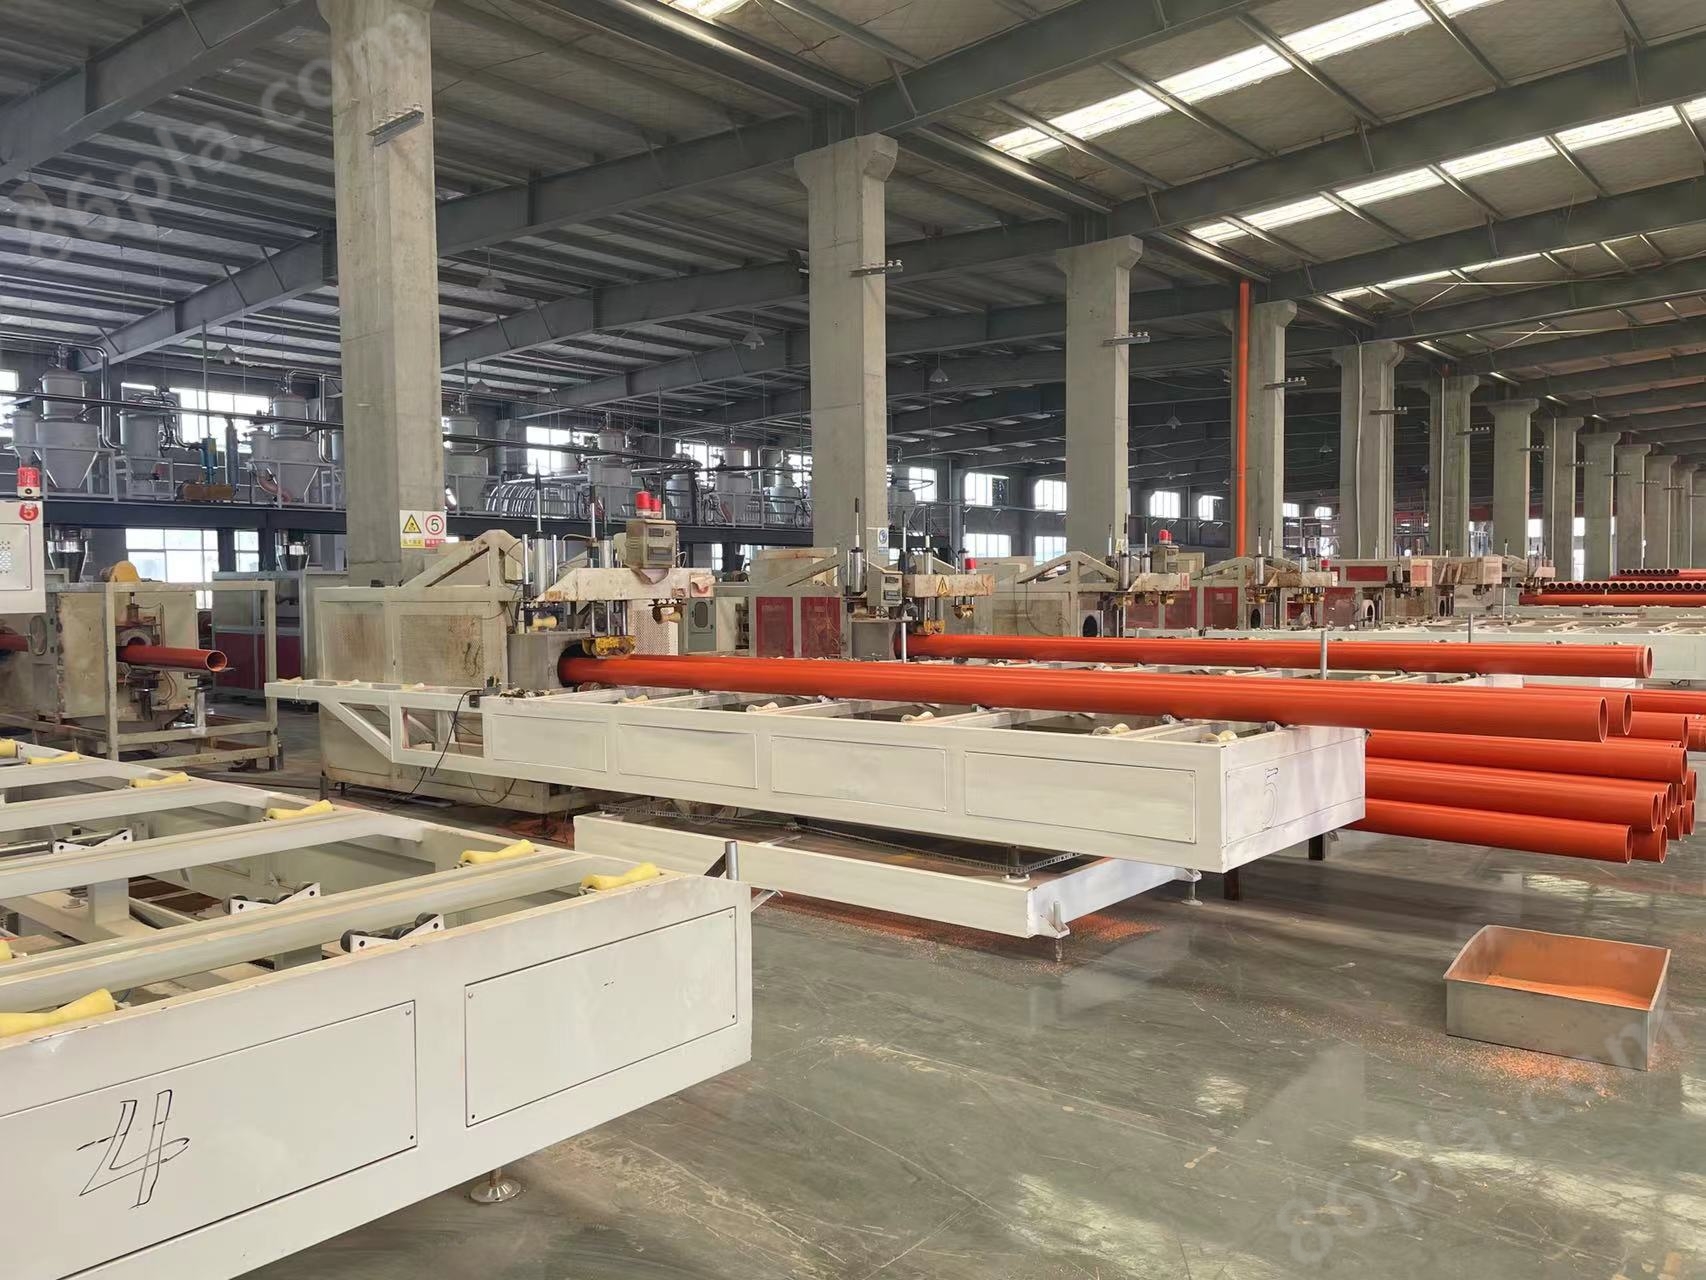
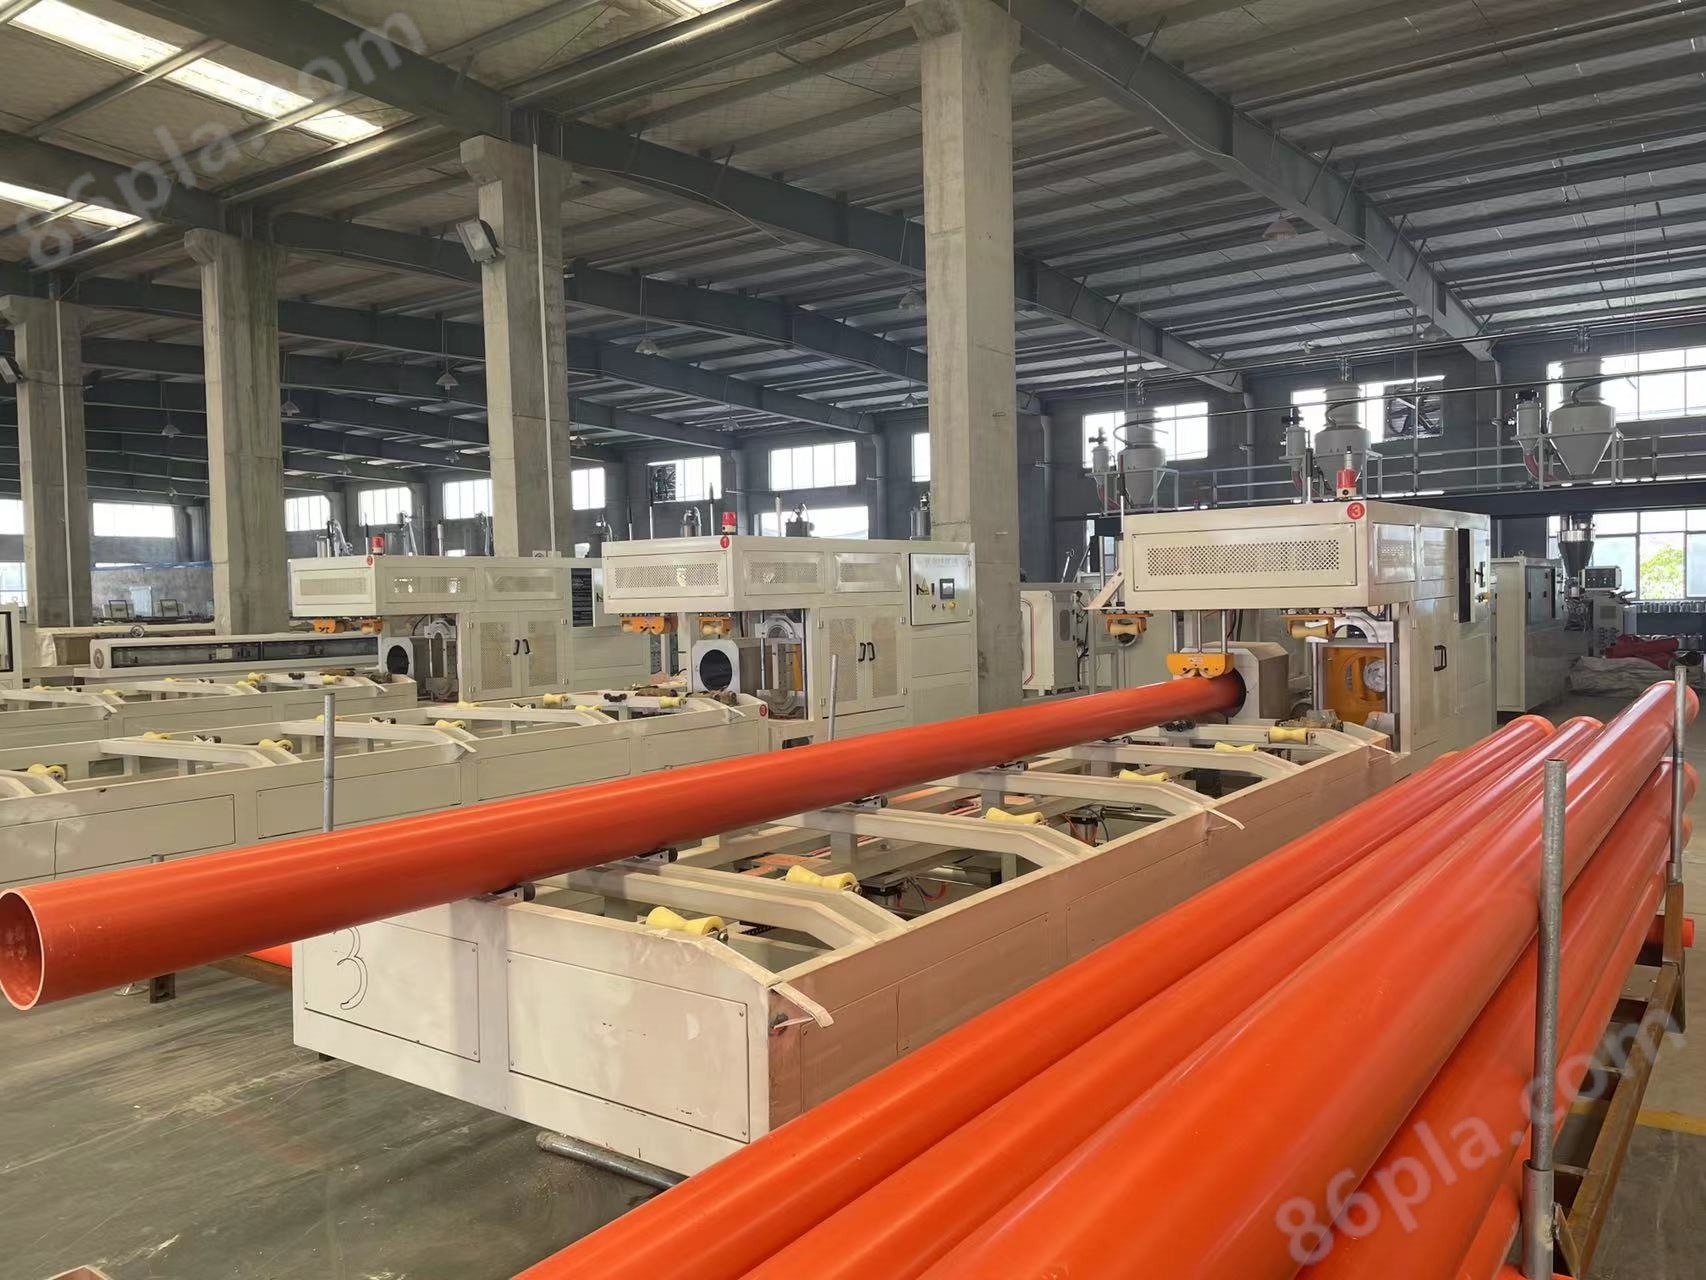
Dây chuyền ép đùn ống PVC công nghiệpGiới thiệu
Máy kéo có hai móng vuốt, ba móng vuốt, bốn móng vuốt, sáu móng vuốt, tám móng vuốt và các phương pháp kéo khác.
Có thể chọn cách cắt lưỡi cưa hoặc cắt hành tinh, ngoài ra còn có máy đo gạo và thiết bị tăng độ dày.
Máy cắt hành tinh sử dụng điều khiển số máy tính hoàn toàn tự động. Nó có những ưu điểm như dễ vận hành và hiệu suất đáng tin cậy để đạt được trình độ quốc tế.
Hiệu suất đơn vị đáng tin cậy và hiệu quả sản xuất cao. Công ty chúng tôi có thể cung cấp các cấu hình khác nhau theo yêu cầu của khách hàng. Công ty chúng tôi cung cấp công nghệ công thức và hỗ trợ khác.
Dây chuyền ép đùn ống PVC công nghiệpBảo trì hàng ngày:
1, cần phải kiểm tra đúng thời hạn cho dù đường ống của thiết bị ống nhựa bị rò rỉ và nếu firmware được buộc chặt trong quá trình hoạt động kéo dài. Thiết bị sản xuất ống nhựa bao gồm hệ thống điều khiển, máy đùn, đầu máy, hệ thống làm mát định hình, máy kéo, thiết bị cắt, máy thu gom và khung lật.
2. Kiểm tra đúng thời hạn thiết bị bảo hiểm của máy móc có hiệu quả hay không, đặc biệt là sau khi thay đổi khuôn mẫu phải kiểm tra xem bảo hiểm máy móc có được điều chỉnh tương ứng hay không. Điều này có vai trò hết sức quan trọng đối với việc vận hành bảo hiểm của toàn bộ dây chuyền sản xuất.
3. Kiểm tra đúng thời hạn lưới lọc dầu hoặc chất bổ sung, kịp thời thay thế, thường xuyên để ý xem chất dầu có bị nhiễm và biến chất hay không. Dây chuyền sản xuất ống nhựa là một phần quan trọng của vật liệu xây dựng hóa học, với hiệu suất * của nó, vệ sinh, bảo vệ môi trường, tiêu thụ thấp và như vậy được chấp nhận rộng rãi bởi đa số người dùng, chủ yếu là ống cấp liệu polyethylene, ống polypropylene, ống sưởi mặt đất, ống composite, v.v. Khi dầu thủy lực chuyển sang màu nâu đen và có mùi hôi thối, nó là một đại diện của sự suy giảm oxy hóa, dầu thủy lực nên được cập nhật càng sớm càng tốt, khi dầu thủy lực có tàn nhang nhỏ hoặc điểm tinh thể, nó chỉ ra rằng có tạp chất hoặc bột kim loại trộn lẫn, nó nên được lọc hoặc thay dầu.
4. Trong quá trình vận hành, tốt nhất là thực hiện một số lần bảo trì và sửa chữa thiết bị ống, bôi trơn, điều chỉnh, kiểm tra sức khỏe, v.v. Thiết bị sản xuất ống nhựa bao gồm hệ thống điều khiển, máy đùn, đầu máy, hệ thống làm mát định hình, máy kéo, thiết bị cắt, máy thu gom và khung lật. Duy trì bảo dưỡng nhiều hơn mới có thể bảo đảm dây chuyền sản xuất vận hành bình thường.
Chú ý:
1, Kiểm soát nhiệt độ
Kiểm soát nhiệt độ là một yếu tố kiểm soát quan trọng trong hoạt động đùn. Nhiệt độ của các yếu tố kiểm soát cần thiết để ép đùn là nhiệt độ thùng máy, nhiệt độ đường kính máy, nhiệt độ khuôn miệng. Nhiệt độ quá thấp, độ dẻo kém, sự xuất hiện của ống không bóng, tính chất cơ học kém, chất lượng sản phẩm không đạt được yêu cầu: nhiệt độ quá cao, vật liệu sẽ bị phân hủy, sự đổi màu của sản phẩm và các hiện tượng khác xuất hiện.
2, Tốc độ quay trục vít
Tốc độ quay của vít được cải thiện, lượng đùn được tăng lên, do đó có thể cải thiện sản lượng, nhưng dễ dàng tạo ra hiện tượng dẻo kém, gây ra các bức tường bên trong của ống, độ bền giảm, tại thời điểm này, áp lực đầu nên được điều chỉnh để sản xuất, chất lượng đạt được. Kiểm soát nhiệt độ của vít ảnh hưởng đến tốc độ vận chuyển vật liệu, độ dẻo của vật liệu, chất lượng nóng chảy, v.v. Ống đùn cần thông qua nước làm mát, giảm nhiệt độ vít, có lợi cho việc cải thiện chất lượng dẻo, nhiệt độ nước làm mát thông qua vít khoảng 50~70.
3, tốc độ kéo
Việc điều chỉnh tốc độ kéo trong hoạt động tái đùn là rất quan trọng. Vật liệu được dẻo bằng cách đùn và nóng chảy. Nó được kéo sau khi đùn liên tục từ đầu máy. Do đó, nó đi vào thiết bị định hình, thiết bị làm mát, thiết bị kéo và như vậy. Tốc độ kéo phải phù hợp với tốc độ đùn. Nói chung trong sản xuất bình thường, tốc độ kéo phải nhanh hơn khoảng 1%~10% so với tốc độ đùn của ống.
4, Khí nén và áp suất
Khí nén có thể thổi phồng ống và làm cho ống duy trì một độ tròn nhất định. Áp lực phải có kích thước phù hợp. Áp suất quá nhỏ, ống không tròn, áp suất quá lớn, khuôn lõi được làm mát, các bức tường bên trong của ống xuất hiện vết nứt, không mịn, chất lượng ống giảm. Đồng thời áp lực yêu cầu ổn định, nếu áp lực lúc lớn lúc nhỏ, vật liệu ống dễ sinh ra hiện trạng đốt tre.
5, nhiệt độ của thiết bị định cỡ, thiết bị làm mát
Ép đùn các sản phẩm nhựa khác nhau, sử dụng phương pháp định cỡ và làm mát khác nhau, môi trường làm mát có thể là không khí, nước hoặc các chất lỏng khác, cần kiểm soát nhiệt độ, nhiệt độ của nó chủ yếu liên quan đến hiệu quả sản xuất, ứng suất bên trong sản phẩm, v.v.

Sản phẩm tương tự Khuyến nghị


