-
Thông tin E-mail
etite@sina.com
-
Điện thoại
18939778618
-
Địa chỉ
Tòa nhà s? 7, s? 38 ???ng BeiGuandu, qu?n Wuzhong, T? Chau
Danh mục sản phẩm
T? Chau Yidette Máy móc C?ng ty TNHH
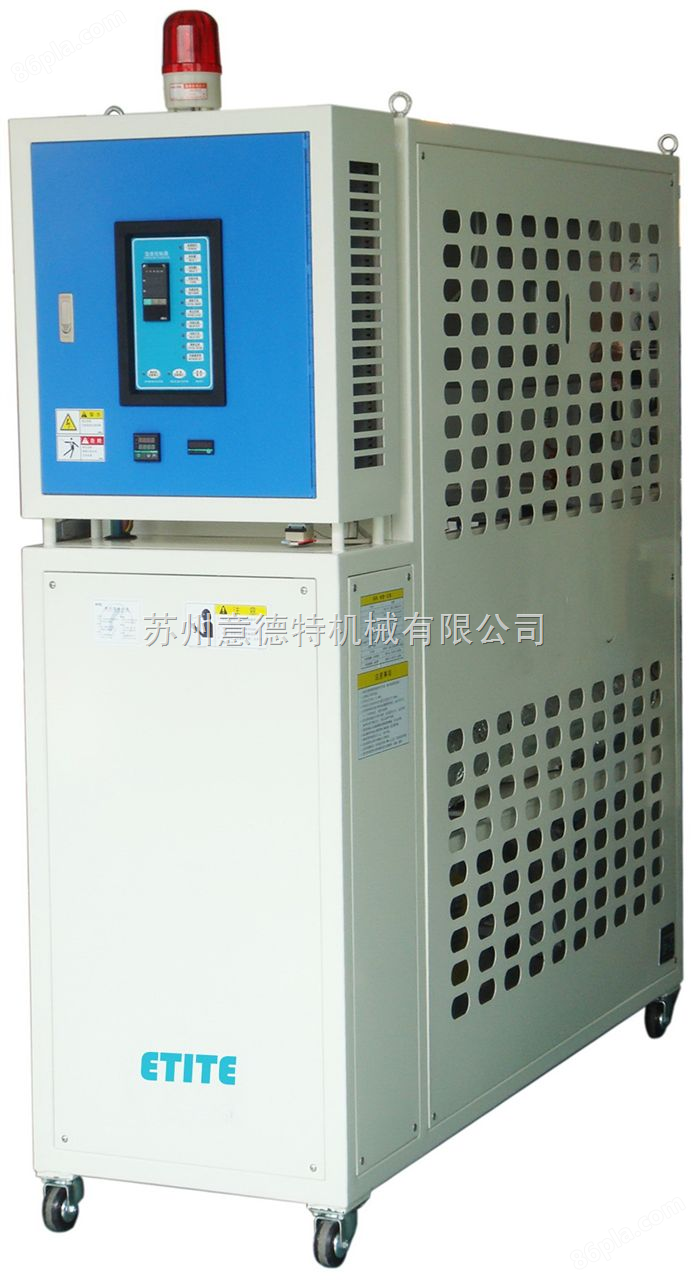
Trang công việc Die Casting điều khiển
Có thể đàm phánCập nhật vào01/12
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
Mô tả chi tiết của bộ điều khiển đúc chết trang: ① Bơm ly tâm dòng chảy lớn, áp suất cao của nhà máy gốc Speck của Đức. ② Công ty CKD Nhật Bản sản xuất van điện từ điều khiển nhiệt độ, có thể thường xuyên đi qua ngắn. Bộ phận thiết bị điện của Nhật Bản, Mitsubishi, Schneider, Pháp. ④ PLC PID chế độ kiểm soát nhiệt độ, kiểm soát nhiệt độ chính xác (?℃).
Chi tiết sản phẩm
Trang công việc Die Casting điều khiểnQuy trình hoạt động
I. Kiểm tra trước khi khởi động
1, xung quanh có sạch sẽ và không có tạp chất, kiểm tra xem nguồn điện, lò sưởi, bộ điều khiển, đồng hồ đo áp suất, bơm và như vậy có bình thường không.
2, kiểm tra xem mức dầu bể mở rộng có ở trên mức 1/2-3/5 hay không, cảm biến mức, v.v. là bình thường.
3, bật nguồn tủ điều khiển, kiểm tra xem điện áp có bình thường hay không, kiểm tra xem đèn chỉ báo và mỗi dụng cụ hiển thị có bình thường hay không.
II. Khởi động
1. Bắt đầu bơm tuần hoàn dầu dẫn nhiệt, chu kỳ bình thường sau khi khởi động bơm khoảng 0,5 giờ để làm cho áp suất ổn định;
2, nhấn nút khởi động sưởi ấm để xem liệu sưởi ấm có bình thường hay không;
III. Hoạt động ngừng hoạt động
1, Tắt máy bình thường
① Giảm dần nhiệt độ và ngừng sưởi ấm;
② Nhiệt độ dầu dẫn nhiệt giảm xuống dưới 70 ℃, ngừng hoạt động của bơm tuần hoàn dầu dẫn nhiệt;
Tắt nguồn điện, ghi chép giao ca.
2, tắt khẩn cấp Nếu tắt khẩn cấp do trường hợp khẩn cấp, ống sưởi nên được tắt nhanh chóng để dầu dẫn nhiệt được làm mát tự nhiên và ngăn ngừa quá nóng.
Trang công việc Die Casting điều khiểnSửa lỗi:
(1) Khi tìm ra điểm thất bại và sửa chữa sự cố, cần lưu ý rằng không thể tìm ra điểm thất bại làm điểm cuối của việc tìm kiếm sự cố. Cũng cần phải phân tích thêm để xác định nguyên nhân gốc rễ của sự cố. Ví dụ, khi đối phó với một động cơ điện bị cháy do quá tải, bạn không bao giờ nên nghĩ rằng việc sửa chữa lại hoặc thay thế động cơ điện bị cháy bằng một động cơ mới cùng loại là xong, nhưng hãy tìm hiểu thêm về nguyên nhân của quá tải động cơ là do tải quá nặng. Hoặc là do lựa chọn động cơ điện không đúng cách, công suất quá nhỏ, bởi vì cả hai đều sẽ dẫn đến quá tải động cơ điện. Vì vậy, khi xử lý sự cố, việc sửa chữa sự cố nên được tiến hành sau khi tìm ra nguyên nhân và khắc phục.
(2) Sau khi tìm ra điểm thất bại, hãy chắc chắn để thực hiện các phương pháp sửa chữa chính xác cho các tình huống thất bại khác nhau và các bộ phận tương ứng, không dễ dàng áp dụng các thành phần điện thay thế và các phương pháp bổ sung dây và không cho phép dễ dàng thay đổi đường dây hoặc thay đổi các thông số kỹ thuật khác nhau của các thành phần điện để ngăn chặn sự cố của con người.
(3) Trong trường hợp sửa chữa các điểm lỗi nói chung nên cố gắng phục hồi, tuy nhiên, đôi khi cần phải khôi phục hoạt động bình thường của máy móc công nghiệp càng sớm càng tốt. Căn cứ vào tình hình thực tế cũng cho phép áp dụng một số biện pháp khẩn cấp thích hợp cho máy rửa khuôn. Nhưng quyết không thể làm việc theo cách phù hợp.
(4) Sự cố điện đã được sửa chữa, khi cần chạy thử điện. Nên phối hợp với người vận hành, tránh xuất hiện trục trặc mới.
(5) Sau mỗi lần khắc phục sự cố. Kinh nghiệm cần được tóm tắt kịp thời và hồ sơ sửa chữa được thực hiện tốt, nội dung ghi chép bao gồm: mô hình, tên, số, ngày xảy ra sự cố, hiện tượng lỗi, bộ phận, thiết bị khuấy, nguyên nhân lỗi, sửa chữa cho vay và sửa chữa tình hình hoạt động sau khi sửa chữa máy móc công nghiệp, v.v. Mục đích của hồ sơ được sử dụng làm tài liệu tham khảo trong trường hợp sửa chữa sau này và thông qua phân tích các lỗi liên tiếp, thực hiện các biện pháp hiệu quả tương ứng để ngăn chặn sự tái diễn của các tai nạn tương tự hoặc đưa ra ý kiến cải tiến về thiết kế của chính thiết bị điện, v.v.