- Thông tin E-mail
- Điện thoại
-
Địa chỉ
Làng Quốc Khánh, thị trấn Mã An, quận Kha Kiều, thành phố Thiệu Hưng
Danh mục sản phẩm
Thiệu Hưng Đông Á đóng gói máy móc nhà máy
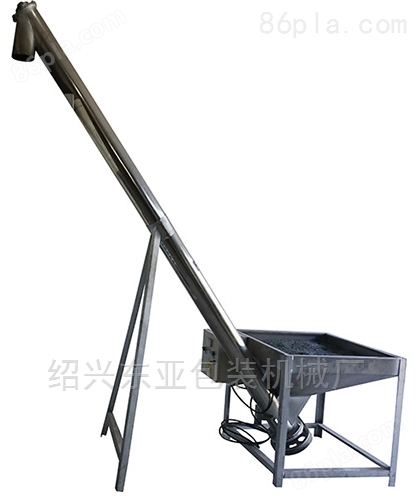
Thép không gỉ mở vít Feeder
Có thể đàm phánCập nhật vào01/17
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
Thép không gỉ mở vít Feeder được thiết kế và sản xuất đặc biệt cho ngành công nghiệp chế biến sản xuất nhựa và bột. Phần tiếp xúc của máy và vật liệu được làm bằng thép không gỉ; Nó có thể được sử dụng với tất cả các loại máy đùn thông số kỹ thuật, máy trộn tốc độ cao, máy trộn nhựa; Nó được áp dụng rộng rãi cho tất cả các loại bột, hạt, nghiền trở lại và các vật liệu khác để sử dụng vật liệu trên (cho ăn).
Chi tiết sản phẩm
Thép không gỉ mở vít Feederthao tác
1, Bật động cơ cho ăn và công tắc nguồn động cơ rung. Công tắc này là công tắc chuyển đổi gimbal. "0" bit là off, "1" bit là tích cực và "2" bit là đảo ngược.
2. Khi máy được bật, hãy quan sát xem động cơ cho ăn có quay chính xác hay không, nếu không chính xác nên dừng lại ngay lập tức, thay đổi pha nguồn để thay đổi tay lái.
3. Vật liệu được đưa vào hộp vật liệu, động cơ rung rung hộp vật liệu, làm cho vật liệu được phân bố đều trong hộp vật liệu, đáy của hộp vật liệu không dễ dàng bắc cầu. Vật liệu có thể thuận tiện dưới sức mạnh của động cơ cho ăn, nâng vật liệu bằng xoắn ốc, vật liệu được thải ra từ cổng xả vào kho lưu trữ.
4. Khi máy cho ăn hoạt động, nguồn cung cấp vật liệu đầy đủ được đảm bảo trong hộp vật liệu.
Thép không gỉ mở vít ăn cân nhắc
1. 20 ngày trước khi lắp đặt chính thức phải tưới nước để hoàn thành nền móng. Nền móng cần phải hỗ trợ đáng tin cậy thiết bị thang máy xoắn ốc bằng thép không gỉ và đảm bảo không có sự chìm và biến dạng bổ sung của máy xoắn ốc xảy ra do lực chịu lực quá nhỏ của nền móng. Nó đảm bảo sự ổn định đầy đủ của máy xoắn ốc khi hoạt động;
2. Trước khi lắp đặt, phải rửa sạch những bộ phận bám bụi trên đường vận chuyển hoặc khi dỡ hộp.
3. Độ thẳng đứng và độ ngang của vỏ máy và hai đầu máy chính cho phép chênh lệch một phần ngàn chiều dài;
4. Bề mặt chịu lực của mỗi vỏ máy phải nằm trong cùng một mặt phẳng trong suốt chiều dài của máy xoắn ốc;
5, bề mặt bên trong của hai vỏ liền kề không được có độ cao thấp đáng kể ở khớp nối lẫn nhau của chúng;
6. Các bệ sau khi lắp vỏ máy xong đều phải làm cho nó thực sự sau đó thắt chặt ốc vít chân đất;
7. Mỗi vòng bi treo trung gian nên được nâng đáng tin cậy giữa hai phần trục nối xoắn ốc, không được làm cho xoắn ốc bị mắc kẹt và uốn cong. Khi lắp đặt có thể thêm miếng đệm điều chỉnh giữa đế mang và thép góc hỗ trợ vỏ máy để làm cho mỗi vòng bi treo đồng tâm;
8, không có trong cài đặt đường kính ngoài của nó và vỏ nửa sân rãnh đáy giải phóng mặt bằng nhỏ không được nhỏ hơn 70% giải phóng mặt bằng danh nghĩa của nó;
9. Khoảng cách giữa mặt cuối của vòng bi lăn của nhóm vòng bi phẳng kết thúc và mặt cuối của khối mang và nắp cuối không được nhỏ hơn 2mm;
10, để điều chỉnh độ lệch tích lũy giữa vỏ máy và chiều dài xoắn ốc, máy xoắn ốc cho phép chèn dải amiăng giữa các cạnh lồi của mỗi vỏ máy khi lắp đặt, khi yêu cầu độ kín cao hơn, vỏ máy và nắp máy cũng có thể được lót bằng vải thô không thấm nước;
11. Trục tốc độ cuối cùng của thiết bị lái xe và máy xoắn ốc phải đảm bảo đồng tâm. Thiết bị lái xe nếu khớp nối cân bằng được sử dụng để kết nối trục truyền động của máy xoắn ốc, độ lệch song song của trục tốc độ cuối cùng của thiết bị lái xe và trục truyền động của máy xoắn ốc không được vượt quá 1/100 và độ dịch chuyển song song của trục không được vượt quá 0,2 mm;
12, tất cả các vít liên kết nên được thắt chặt đến một mức độ đáng tin cậy;
13. Việc lắp đặt tại chỗ đầu vào và đầu ra vật liệu phải làm cho bề mặt chịu lực lồi của đầu ra và đầu ra song song với trục của thang máy xoắn ốc bằng thép không gỉ và mặt bích kết nối pha phải phù hợp chặt chẽ và không có khoảng trống;
Sau khi lắp đặt, bạn nên kiểm tra xem có đủ dầu bôi trơn ở các vị trí lưu trữ khác nhau hay không, nếu không đủ thì bạn nên thêm đầy đủ, sau đó mới có thể tiến hành thử nghiệm không tải;
15. Sau khi lắp ráp xong nên tiến hành thử nghiệm không tải liên tục trên 4 giờ, khi thử nghiệm không tải, nên chú ý đến tính chính xác của lắp ráp máy nâng;